深絞り加工 vs. 溶接加工:業務用シンクの適切な製造方法の選択
業務用シンクを調達する購買担当者は、仕様書を省略してでも決断を迫られる。それは、シンクのボウルを深絞り加工にするか、溶接加工にするかという選択だ。この製造方法によって、最終製品の衛生評価、カスタマイズの柔軟性、納期、そして単価が決まる。
新和(Xinhe)は、中国とベトナムの複数の拠点で深絞り加工とアルゴンアーク溶接のラインを運営しています。これらの工場は、北米、ヨーロッパ、中東、東南アジアの業務用厨房、医療施設、矯正施設などのプロジェクトに製品を供給しています。それぞれの加工方法における工場レベルでの実態は、購入者にとって重要な要素となります。
深絞り加工の製造を理解する
深絞り加工は、平らな金属板を継ぎ目のない衛生器具へと加工する技術です。この加工方法は、大量生産や標準化された生産に適しています。
油圧プレスによるステンレス鋼の成形方法
深彫り工程は4つの段階で進行します。
- シートの配置。特注の成形型の上に、平らな304ステンレス鋼板が置かれている。
- プレスサイクル。油圧プレスは最大1,200トンの圧力を加え、金属を金型キャビティに押し込む。
- 冷間加工。この金属は室温で伸縮し、様々な形に変形する。
- 加工硬化。絞り加工による圧力は、鋼材が新しい形状に変化するにつれて、引張強度を高める。
プレス機は、数秒で均一で構造的に健全な完成したボウルを生産する。
精密金型の役割
それぞれのボウルの寸法には専用の金型が必要であり、滑らかな表面仕上げと滑らかな角を実現するために、厳密な公差で設計される。
- 標準サイズ。老舗メーカーは、ほとんどの商業用寸法を網羅する広範な工具ライブラリを保有している。
- 非標準サイズ。特注寸法の場合は、新しい金型を鋳造する必要がある。
- 衛生面での利点。一体構造により、細菌が潜む隙間がなくなるため、厳格な衛生環境に適した方法となっている。
金型への初期投資は高額になるが、その見返りとして、大量生産に適した継ぎ目のないボウルが手に入る。
溶接式業務用シンクの工学
溶接シンクの製造は、力や金型に頼るのではなく、精密な切断、折り曲げ、熟練した金属加工技術に依存しています。この製法は、特殊な商業用途にも柔軟に対応できます。
アルゴンアーク溶接技術
溶接式業務用シンクの製造工程は、明確な手順に従って行われます。
| ステップ | 手術 | 目的 |
|---|---|---|
| 1 | レーザー切断 | 304ステンレス鋼板を正確な幾何学模様に平らに切断する。 |
| 2 | プレスブレーキ折りたたみ | ボウルの壁と底を作る |
| 3 | アルゴンアーク溶接(TIG溶接) | 狭い溶接と制御された熱ゾーンで開いた継ぎ目を接合する |
| 4 | 研削と研磨 | 継ぎ目を周囲の表面になじませる |
TIG溶接は、狭い溶接継ぎ目と制御された熱影響部を実現できるため、商業用途において重要な位置を占めている。
カスタム寸法と奥行きを実現する
溶接は金型を必要としないため、寸法的な柔軟性が向上する。
- 深めのボウル。深さ300mmを超えるボウルは、深絞り加工では難しくコストもかかるが、問題なく製作できる。
- 厚手のゲージ。この工程では、製造工程全体を通してより厚いゲージの材料に対応できます。
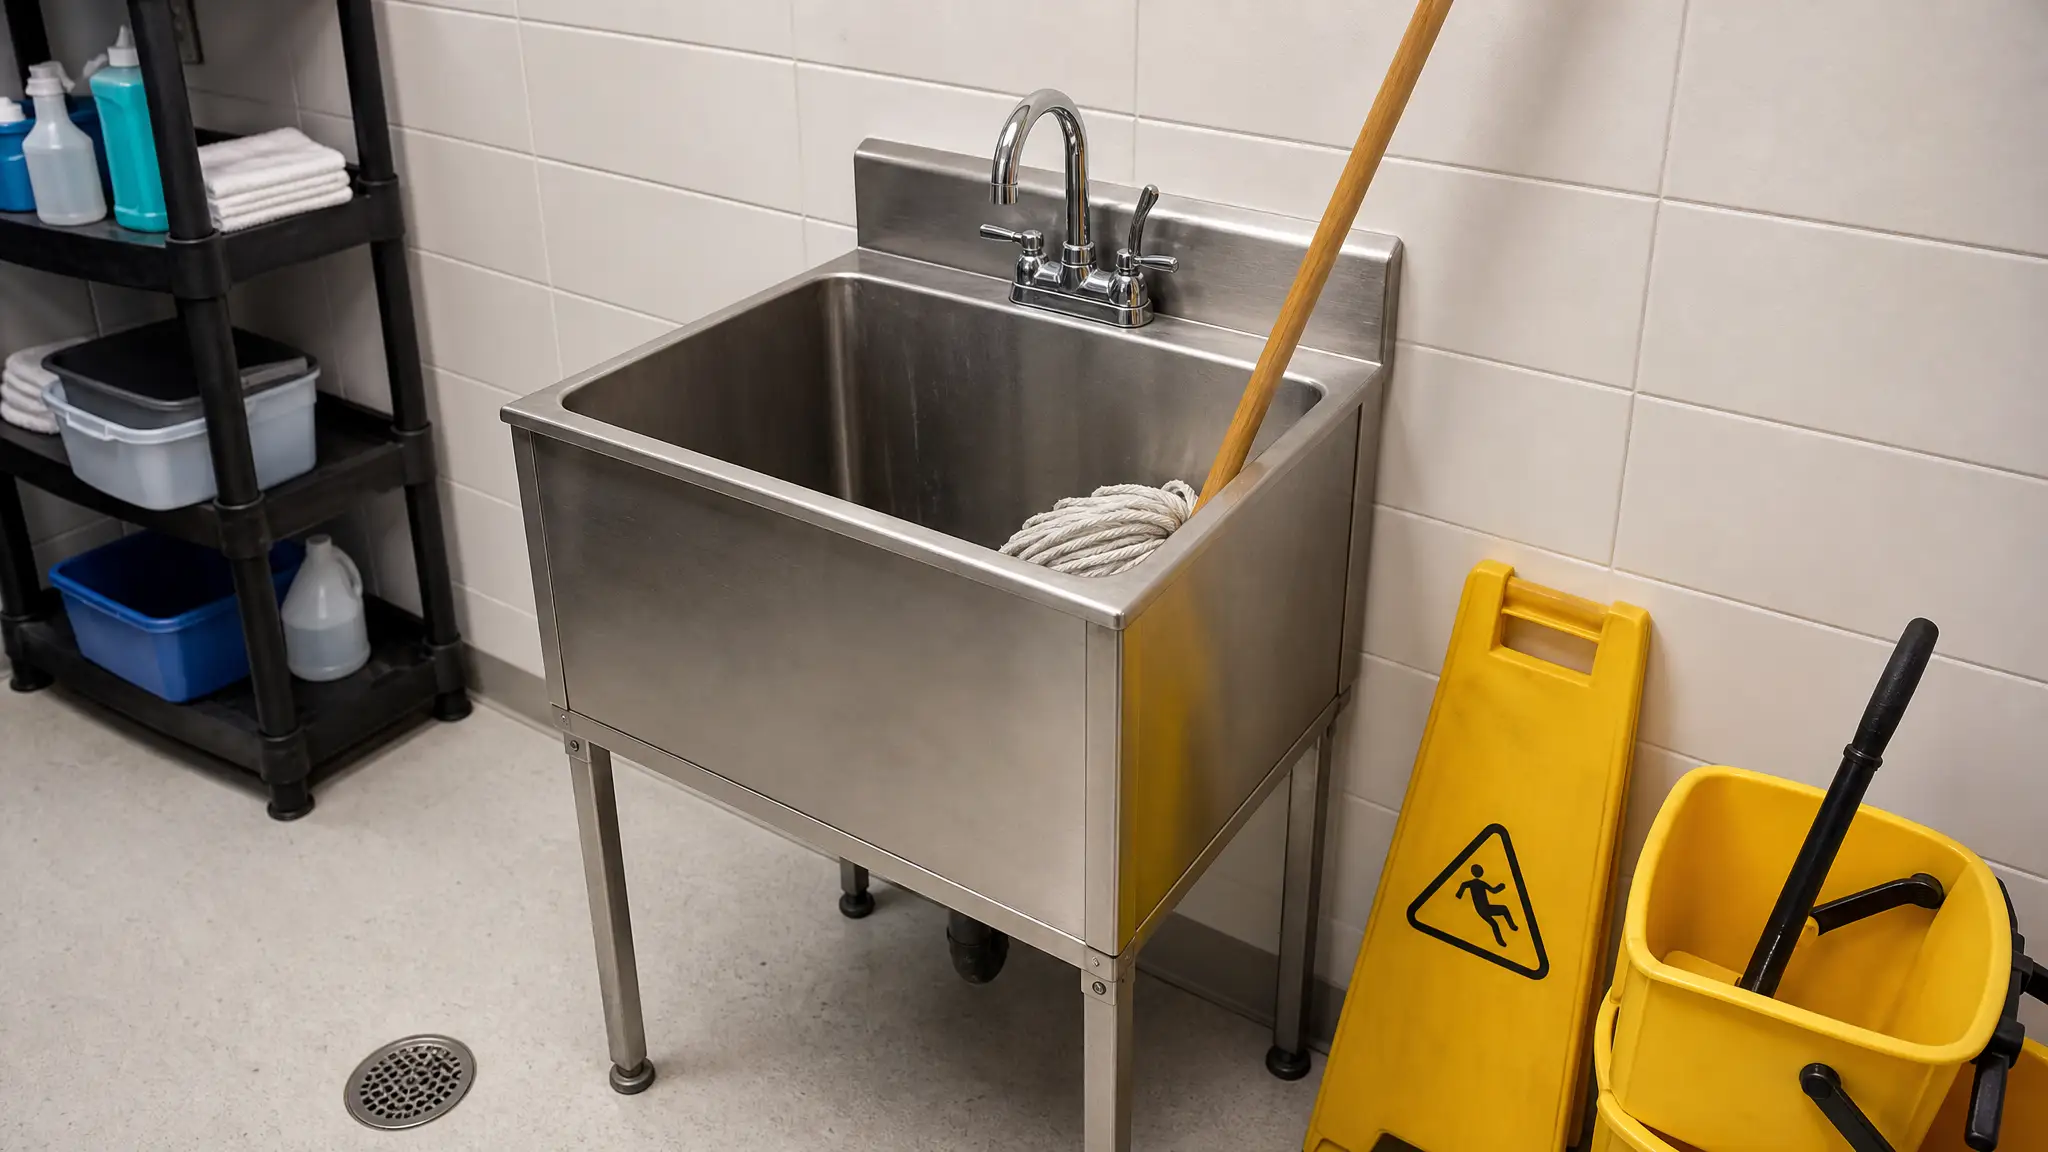
- 少量生産。特注シンクの製造業者は、特大サイズの業務用洗濯シンクから大型の工業用洗浄槽まで、特定のプロジェクト寸法に対応するためにこの方法を採用している。
技術比較:耐久性、衛生面、美観
一体型シンクと溶接型シンクを比較検討する購入者は、構造的な強度、衛生性能、そして美観という3つの技術的な側面を考慮すべきである。
構造的完全性と応力集中点の評価
ステンレス鋼の最終的な強度は、その物理的な加工方法によって決まる。
深絞り加工のボウル。引き抜き加工によって金属が引き伸ばされ、角部や下側の側壁が薄くなる。16ゲージ対18ゲージ高応力がかかる角部では、板厚が16ゲージから約19ゲージまで薄くなる場合があります。
溶接されたボウル。溶接されたシンクは、すべての表面で均一な板厚を維持します。プレスブレーキは金属を伸ばすのではなく折り曲げるため、元の板厚が保たれます。ただし、溶接部は強い衝撃や極端な熱衝撃を受けた際に応力集中点となる可能性があります。
評価するためにどの素材が最も長持ちするか特定の条件下では、製造工程における処理も考慮に入れる必要があります。一流の工場では、絞り加工後に制御された応力除去処理を施し、深絞り加工されたボウルが長時間の冷間加工後も堅牢な構造的完全性を維持できるようにしています。
材料厚さ表
| オリジナルシート(ゲージ) | おおよそのボウルの底 | おおよその角 | 推奨アプリケーション |
|---|---|---|---|
| 16ゲージ(1.5mm) | 約1.3mm | 約1.1mm | 標準的な業務用厨房 |
| 14ゲージ(2.0mm) | 約1.7mm | 約1.4mm | 重工業用/刑務所 |
| 18ゲージ(1.2mm) | 約1.0mm | 約0.9mm | 軽商用(重作業には不向き) |
注記:新河の生産記録に基づく概算値です。絶対的な基準値ではありません。
「深絞り加工後、ステンレス鋼の内部応力はボウルの半径部分で最大になります。当社では、制御された応力除去処理を施すことで、酸化クロム層を再生し、高頻度使用環境下での微細亀裂の発生を防止しています。」
新河ステンレス鋼社 主任生産技術者
洗浄性と抗菌性
医療と食品調理において、衛生性能は最も高い評価を受けている。
深絞り加工のボウル。あらゆる角に継ぎ目のない曲線形状を採用することで、病原菌が蓄積する箇所を排除しています。そのため、NSF認証シンクを必要とする施設にとって、この方式は標準的な選択肢となっています。
溶接されたボウル。作業員は継ぎ目を滑らかに磨き、保護用の酸化クロム層を修復するが、極めて衛生的な環境では、溶接された接合部はすべて微細なリスク要因とみなされる。
地域ごとの法令遵守が選択を左右する。
- 北米。購入者は、NSF規格への適合性を確保するため、継ぎ目のない深絞り加工のボウルを優先的に求めている。
- ヨーロッパ。プロジェクトでは、CE認証を受けたステンレス製シンクを求めている。
- オーストラリア。規制により、ウォーターマーク認証を受けたシンクの使用が義務付けられています。
あらゆる地域において、溶接継ぎ目がないことは、業務用シンクにおける細菌制御において、測定可能な利点をもたらす。
コスト分析:工具投資対単価
どちらの方法も、調達プロジェクトの規模によって財務的な実現可能性は異なります。購入者は、初期投資額と長期的な単位当たりのコスト削減効果を比較検討します。
カスタム金型への投資時期
深絞り加工は、コスト構造が上位層に偏っているという特徴がある。
| コスト要因 | 深絞り | 溶接済み |
|---|---|---|
| 金型への初期投資 | 数千ドルから数万ドル | $0 |
| 単位当たりの生産コスト | 低速(1分以内にボウルにスタンプを押すだけ) | 高(手作業による切断、溶接、研磨) |
| 損益分岐点 | 約500の標準単位 | 500ユニット未満 |
500個を超える標準サイズのシンクを大量調達する場合、金型の償却コストは無視できるほど小さくなります。そのため、商業用シンクの大量注文においては、深絞り加工が経済的な選択肢となります。
グローバル流通に向けた生産規模の拡大
溶接工程は、逆のコストモデルを採用している。金型への初期投資はゼロだが、単位当たりの人件費は高くなる。シンク1つにつき、手作業によるレーザー切断、曲げ加工、熟練したアルゴンアーク溶接、そして手作業による研磨が必要となる。
このため、溶接は特注品や500個以下の少量生産に最適です。大規模な購入者は、労働集約型のステンレス製シンク製造のデメリットを、労働市場が最適化された工場と提携することで相殺しています。Xinheのベトナム工場は、戦略的な人件費優位性を提供し、OEMシンクサプライヤーや卸売業者が高品質の溶接シンクを競争力のある価格で調達することを可能にします。
溶接ソリューションは世界中のサプライヤーから信頼されていますカスタム商用ポートフォリオ向け。
選択の時:あなたのプロジェクトに最適な方法はどれですか?
製造方法を最終使用環境に適合させることで、コスト効率と規制遵守が確保される。
病院や検査室における最適な活用事例
医療施設、研究所、クリーンルームでは、最高水準の衛生基準が求められます。表面の微細な欠陥も、すべてリスクとなります。
- 必須基準。深絞り加工は継ぎ目をなくすため、手術用手洗いシンクや臨床用汚物処理シンクの標準加工法となっている。
- 検査準備完了。深絞り加工されたNSF認証済みのシンクを指定することで、施設は厳しい衛生検査に合格しやすくなります。
- メンテナンス。継ぎ目のないボウルは、毎日の殺菌作業に必要な労力を軽減します。
大量販売を行うレストランチェーン向けのソリューション
ファストフードのフランチャイズ店や大規模なケータリング事業では、数百もの店舗に展開できる、耐久性があり標準化された機器が必要となる。
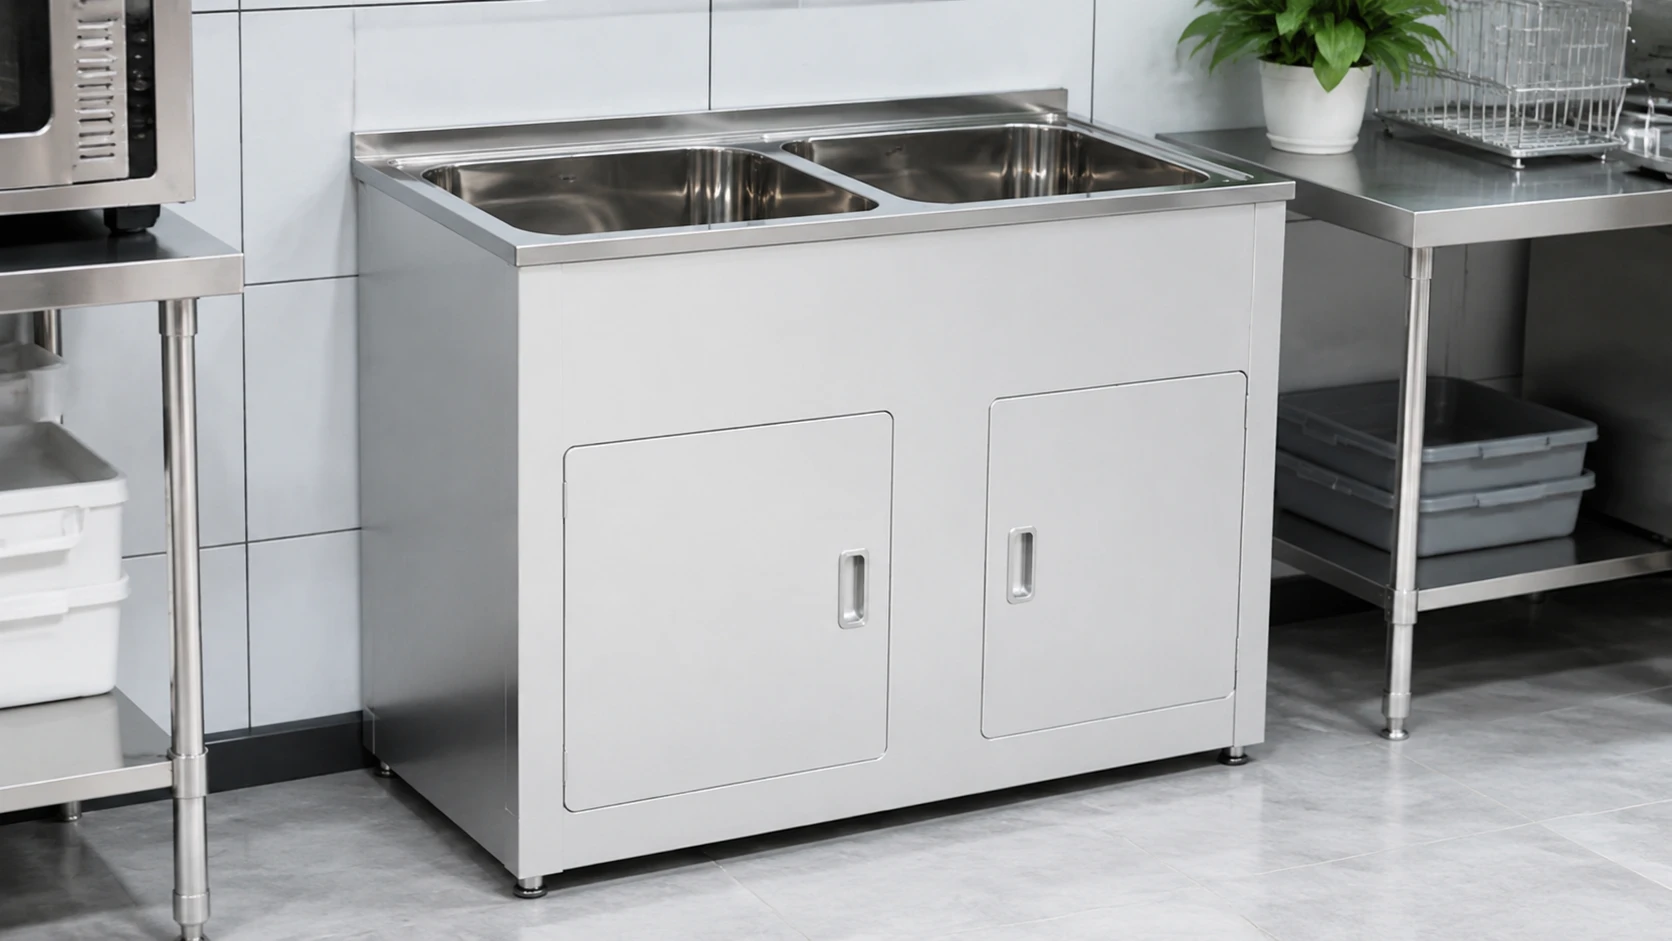
評価する業務用キッチンシンクソリューション継ぎ目のない深絞り加工のボウルは、標準的な調理台や洗浄台に最適であることが明らかになった。新しいフランチャイズ店舗に設備を納入する業務用キッチンシンクのサプライヤーは、標準的な3つのコンパートメントを備えたシンク構成深絞り加工によって製造された製品は、あらゆる業務用シンクの設置において、迅速な供給、単位コスト効率、および清掃の容易さを実現します。
よくある質問
衛生面では、深絞り加工と溶接加工のどちらが優れていますか?
深絞り加工のシンクは衛生面で優れています。一体成形プロセスにより、細菌が蓄積する継ぎ目がなくなります。溶接シンクは滑らかな仕上がりになりますが、病院や食品調理場など、NSF認証シンクが求められる環境では、溶接部がないことが標準的な溶接シンクに比べて衛生面で明らかに優位性をもたらします。
特注サイズの深絞り加工のシンクを製作してもらえますか?
特注サイズの深絞りシンクは、お客様の寸法に合わせた専用金型への投資が必要です。一点もののプロジェクトや500個以下の少量注文の場合は、溶接構造が標準的な方法です。これにより、金型への投資なしに、深さ、幅、ボウルの形状を完全にカスタマイズできます。
深絞り加工によってステンレス鋼は薄くなるのでしょうか?
はい。深絞り加工では金属が引き伸ばされるため、ボウルの角など応力のかかる部分の厚みが減少します。16ゲージの板材でも、特定の箇所では約19ゲージまで薄くなることがあります。Xinhe社は、より厚いゲージの原材料を選定し、応力除去処理を施すことで、構造的な完全性を維持しています。
深絞り加工と溶接加工のどちらでシンクを製造するかは、プロジェクトの規模、衛生要件、カスタマイズのニーズによって異なります。Xinheは中国とベトナムの工場で深絞り加工と溶接加工の両方の生産ラインを運営しており、NSF、CE、Watermark認証を取得した世界中のプロジェクトに数十年にわたりサービスを提供してきた実績があります。
レストランチェーン向けのOEMシンクサプライヤーとして5,000個のシームレス標準シンクが必要な場合でも、病院の改修工事用に50個の特注深さ溶接シンクが必要な場合でも、当社のエンジニアリングチームは最も信頼性が高く、費用対効果の高い製造方法をご提案いたします。業務用ステンレスシンクメーカーとして、お客様のサプライチェーンの最適化を全力でサポートいたします。製造方法に関するコンサルティングを今すぐご依頼ください。.